Controle & Estoque
OEE Excel - Planilha Grátis
Planilha OEE em Excel para acompanhar disponibilidade, performance, qualidade, metas por máquina e indicadores industriais.
2026-10-13
407 downloads
4.8/5
Baixar planilha

Prévia
Veja a planilha por dentro
Dê uma olhada antes de baixar — é grátis e sem cadastro.
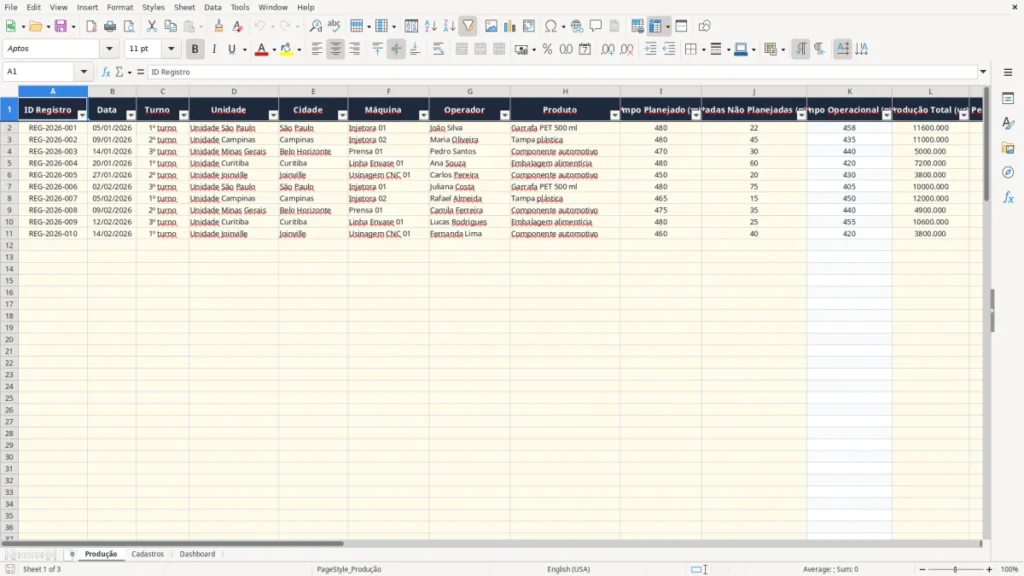
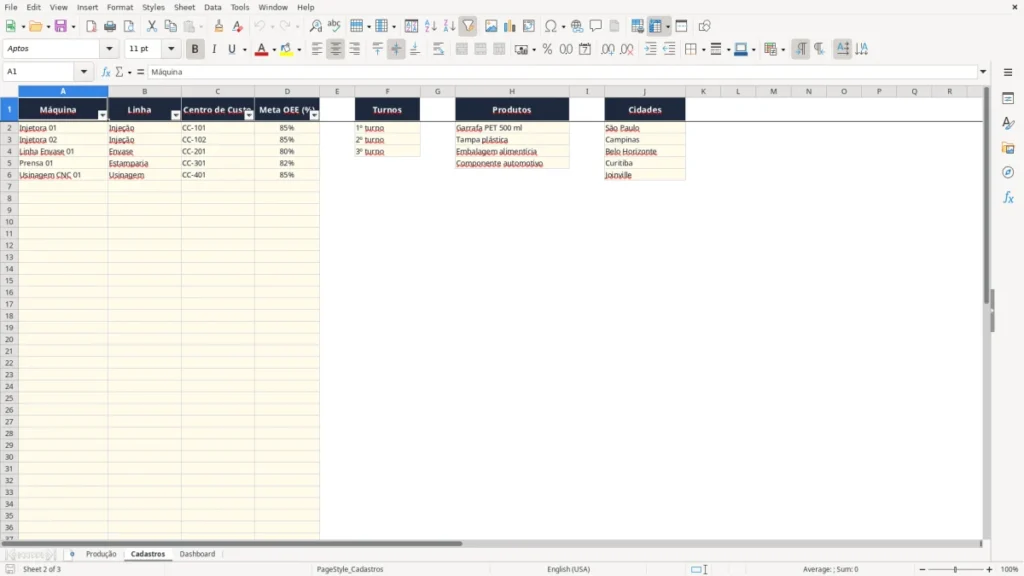
Esta planilha de OEE em Excel mede a eficiência global dos equipamentos a partir de disponibilidade, performance e qualidade. Ela reúne registros de produção, paradas, peças boas, rejeitos, ciclo ideal, metas por máquina e um dashboard com indicadores consolidados.
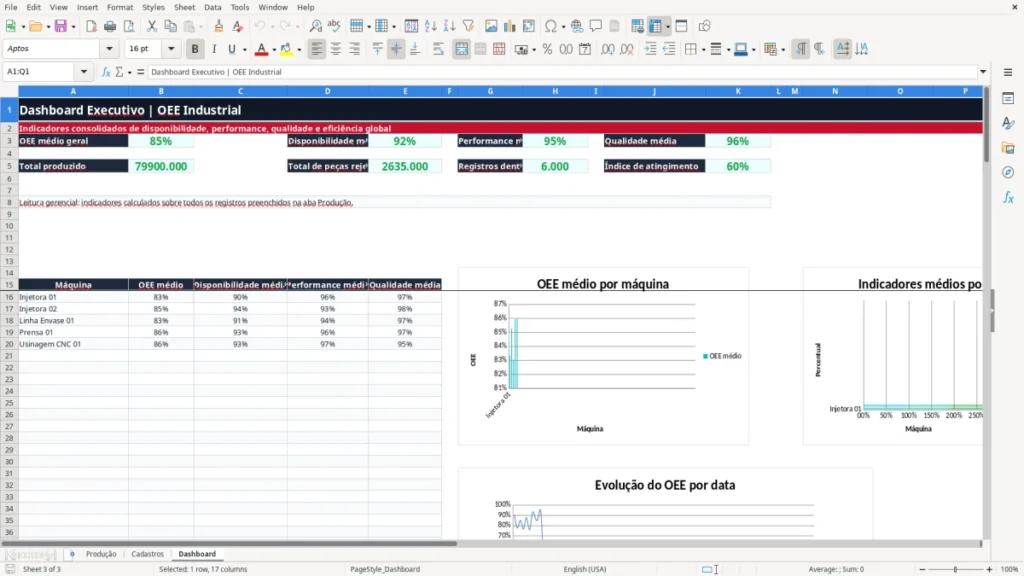
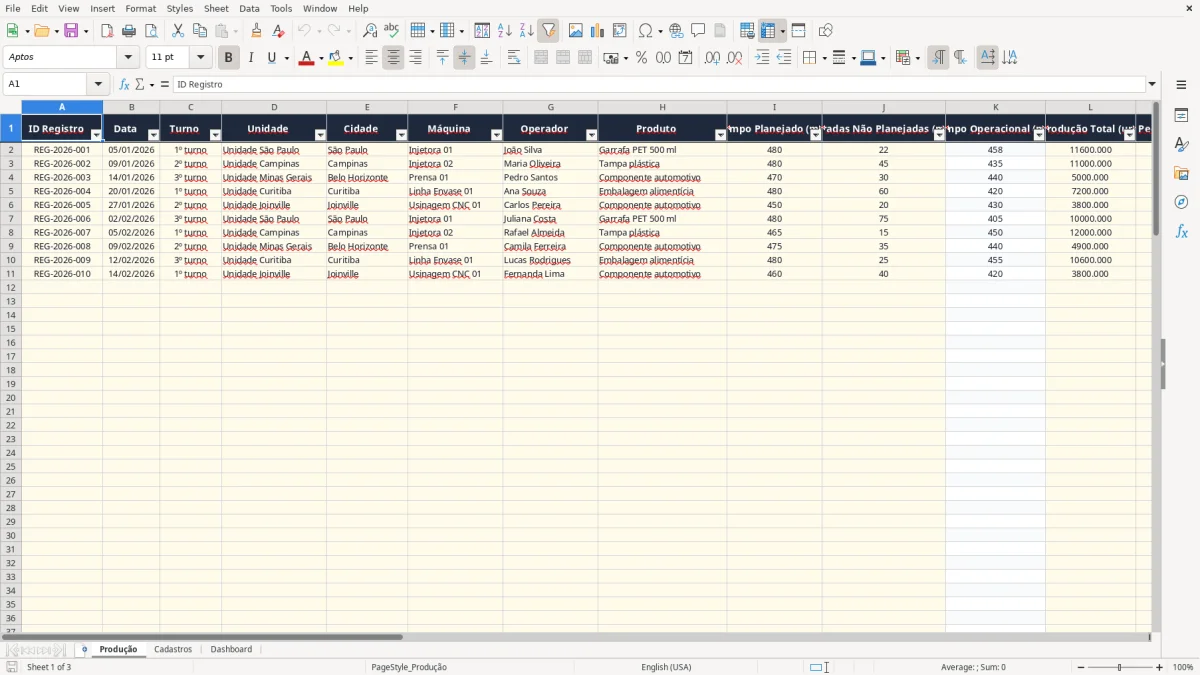
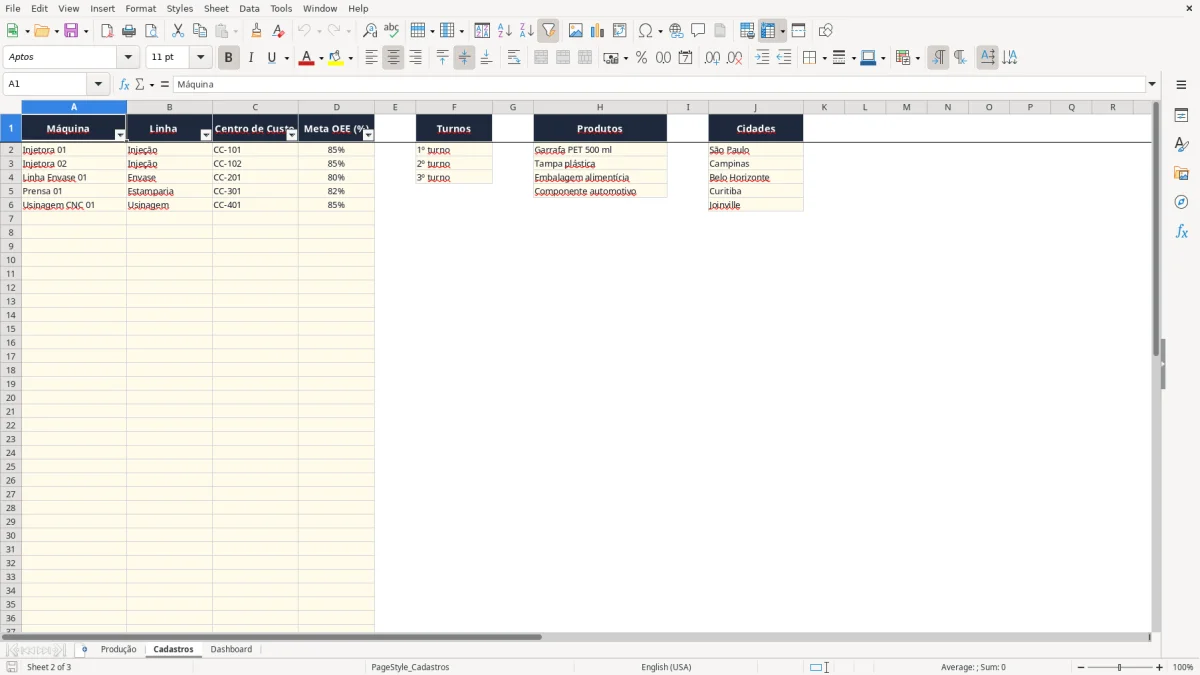
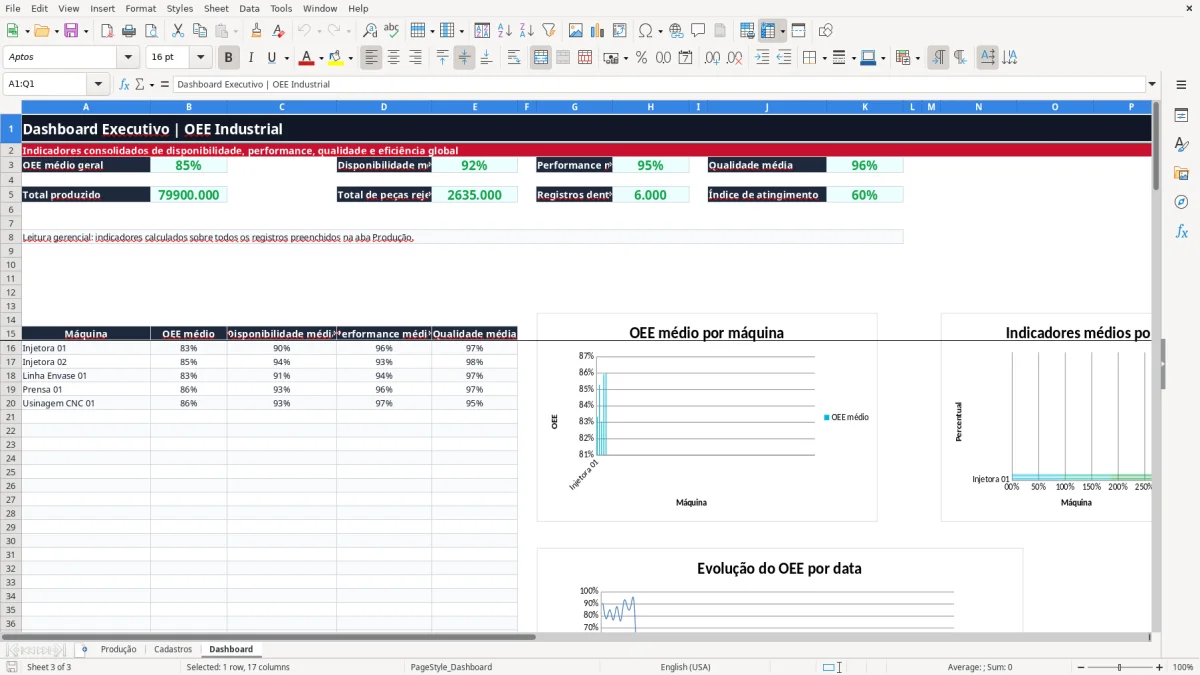
O arquivo tem as abas Produção, Cadastros e Dashboard. A imagem 1 mostra a base operacional com 100 linhas preparadas para registros; a imagem 2 apresenta os cadastros de máquinas, produtos e cidades; a imagem 3 exibe o painel executivo com médias, totais e gráficos.
As principais vantagens desta planilha de Excel
- Calcula automaticamente disponibilidade, performance, qualidade e OEE para cada registro.
- Compara o resultado de cada máquina com uma meta OEE cadastrada, como 85% para a Injetora 01.
- Identifica rapidamente registros dentro da meta ou abaixo dela.
- Consolida até 100 linhas operacionais preparadas na aba Produção.
- Evita digitação inconsistente com listas para turno, máquina, produto e cidade.
- Mostra no Dashboard o total produzido, rejeitos, registros dentro da meta e índice de atingimento.
- Permite separar perdas de disponibilidade, velocidade e qualidade para orientar a manutenção.
Passo a passo de como usar
- Abra a aba Cadastros e revise máquinas, linhas, centros de custo e metas OEE. A meta é informada como decimal: 0,85 representa 85%.
- Na aba Produção, informe o ID, a data, o turno, a unidade, a cidade, a máquina, o operador e o produto.
- Preencha o tempo planejado, as paradas não planejadas, a produção total, as peças boas e o ciclo ideal em segundos por unidade.
- Confira as colunas calculadas: tempo operacional, peças rejeitadas, disponibilidade, performance, qualidade e OEE.
- Leia a coluna Status para saber se o registro atingiu a meta definida para a máquina.
- Abra o Dashboard para analisar as médias gerais, os totais e o desempenho por máquina nos três gráficos.
Recursos incluídos
Colunas de entrada para data, turno, unidade, cidade, máquina, operador, produto e observações.
Cálculo do tempo operacional como tempo planejado menos paradas não planejadas.
Cálculo da performance usando produção total, ciclo ideal e tempo operacional.
Cálculo da qualidade pela relação entre peças boas e produção total.
Busca automática da meta por máquina com VLOOKUP (PROCV) na aba Cadastros.
Dashboard com médias de OEE, disponibilidade, performance e qualidade.
Três gráficos: OEE por máquina, componentes do indicador por máquina e evolução do OEE por data.
Como o OEE ajuda a fábrica a enxergar perdas por turno
O OEE, ou eficiência global do equipamento, é usado por supervisores, líderes de produção, técnicos de manutenção e analistas de processos para separar três perdas que costumam aparecer misturadas: máquina parada, produção abaixo do ciclo ideal e peças rejeitadas. A planilha transforma o apontamento de cada turno em indicadores comparáveis.
Quem registra os dados no chão de fábrica
O operador normalmente informa o tempo planejado, as paradas, a produção total, as peças boas e o ciclo ideal. O líder de turno valida o apontamento antes do fechamento; depois, a manutenção pode investigar por que uma máquina teve 45 minutos de parada em uma jornada planejada de 480 minutos.
Na aba Produção, o exemplo da Injetora 01 tem 480 minutos planejados, 22 minutos de parada, 11.600 unidades produzidas e 11.368 peças boas. O tempo operacional calculado é 458 minutos, enquanto as rejeitadas somam 232 unidades. Com esses números, disponibilidade, performance e qualidade são calculadas linha a linha.
Leitura por máquina e produto
Uma fábrica com cinco máquinas e três turnos pode lançar vários registros durante a semana e comparar Injetora 01, Injetora 02, Prensa 01 e Usinagem CNC 01. Isso é mais útil do que olhar apenas a produção total: duas máquinas podem fabricar volumes parecidos, mas uma perder mais tempo em paradas e outra gerar mais refugo.
A imagem 1 mostra justamente essa separação em colunas. Já o Dashboard agrupa os resultados por máquina, permitindo que a reunião de segunda-feira comece pelo equipamento com menor OEE, e não por uma impressão subjetiva do turno anterior.
Como calcular disponibilidade, performance e qualidade no OEE
O cálculo técnico do OEE é o produto de disponibilidade, performance e qualidade. Na planilha, a disponibilidade é o tempo operacional dividido pelo tempo planejado; a performance usa a produção total, o ciclo ideal e o tempo operacional; e a qualidade é formada pelas peças boas divididas pela produção total.
Exemplo calculado com os dados da planilha
Para a Injetora 01, o tempo operacional é 480 - 22 = 458 minutos. A disponibilidade é 458/480, aproximadamente 95,42%. A qualidade é 11.368/11.600, aproximadamente 98,00%.
O ciclo ideal informado é 2,3 segundos por unidade. A performance fica em (11.600 × 2,3)/(458 × 60), aproximadamente 97,07%. Multiplicando os três fatores, o OEE chega a cerca de 90,89%, acima da meta de 85% cadastrada para essa máquina.
Meta não é um valor universal
A aba Cadastros permite informar metas diferentes: 0,85 para a Injetora 01, 0,80 para a Linha Envase 01 e 0,82 para a Prensa 01. Essa escolha é tecnicamente melhor do que aplicar 85% a todos os equipamentos, porque processos com velocidades, produtos e históricos distintos não devem ser comparados por uma referência artificialmente igual.
As fórmulas usam IF (SE) para manter células vazias quando não há ID, IFERROR para evitar erros de divisão e VLOOKUP (PROCV) para localizar a meta. No Dashboard, AVERAGE (MÉDIA), SUM (SOMA), COUNTIF (CONT.SE) e SUMIF (SOMASE) consolidam os registros preenchidos.
Onde o apontamento de OEE costuma distorcer a decisão
O erro mais caro no OEE não costuma estar na multiplicação final, mas no dado de origem. Se o operador lança 480 minutos planejados quando o turno teve apenas 420 minutos efetivamente programados, a disponibilidade fica artificialmente menor e a equipe pode abrir uma investigação de manutenção que não corresponde à operação real.
Paradas e ciclo ideal registrados de forma errada
Uma diferença de 20 minutos em um turno de 480 minutos altera a disponibilidade em cerca de 4,17 pontos percentuais. Se uma linha registra 40 minutos de parada em vez de 20, o indicador cai de 95,83% para 91,67% antes mesmo de considerar performance e qualidade.
O ciclo ideal também exige atenção. Para 11.600 unidades em 458 minutos, trocar 2,3 segundos por 3,0 segundos aumenta artificialmente a performance para um valor que não representa a capacidade real do equipamento. O resultado pode mascarar uma perda de velocidade e adiar um ajuste de processo.
Rejeitos que não fecham com a produção
A planilha calcula peças rejeitadas como produção total menos peças boas. Se forem informadas 11.000 unidades produzidas e 10.670 boas, o sistema encontrará 330 rejeitadas. Um apontamento separado de 280 peças rejeitadas revelaria uma divergência de 50 unidades que precisa ser corrigida na origem, não escondida em uma observação.
Outro problema é cadastrar a máquina com nome diferente, como Injetora 01 e Injetora-01. A busca da meta depende da correspondência exata; sem a padronização oferecida pela lista da aba Cadastros, a fórmula pode usar o valor padrão de 85% e classificar o registro contra uma referência incorreta.
Como transformar o OEE em rotina de fechamento industrial
O OEE só ajuda a fábrica quando o apontamento acontece no momento em que a informação ainda está fresca. Minha recomendação é fechar cada turno com um responsável definido: o operador lança produção e perdas, o líder confere os totais e a manutenção registra a causa das paradas fora da planilha ou no procedimento interno da empresa.
Uma rotina simples para cada turno
- Reserve 5 minutos no fim do turno para conferir tempo planejado, paradas e produção.
- Compare peças boas mais rejeitadas com a produção total; os três números precisam fechar.
- Revise registros com OEE abaixo da meta antes de iniciar o próximo turno.
- Use o Dashboard no fechamento diário ou semanal para priorizar a máquina com pior resultado.
Com 3 turnos por dia e 22 dias úteis, uma fábrica pode gerar até 66 apontamentos mensais por máquina. A planilha suporta 100 linhas preparadas na aba Produção, suficiente para esse volume em uma máquina ou para uma operação menor; ao ultrapassar esse limite, copie as fórmulas para novas linhas preservando as referências e a validação.
Quando migrar para um sistema
Se a operação já tem dezenas de máquinas, apontamentos em tempo real, mais de 100 registros recorrentes ou necessidade de histórico por ano, um MES ou sistema de manutenção passa a ser mais adequado. Até esse ponto, o arquivo funciona bem como etapa de padronização: primeiro estabilize campos, metas e rotina; depois automatize a coleta.
Perguntas frequentes sobre esta planilha
OEE é a eficiência global do equipamento, calculada pela multiplicação de disponibilidade, performance e qualidade. O indicador mostra quanto da capacidade planejada virou produção boa.
A planilha calcula disponibilidade, performance e qualidade na aba Produção e multiplica os três percentuais. Para a Injetora 01, os dados de exemplo resultam em aproximadamente 90,89% de OEE.
Informe ID, data, turno, unidade, cidade, máquina, operador, produto, tempo planejado, paradas, produção total, peças boas e ciclo ideal. As demais colunas são calculadas automaticamente.
Na aba Cadastros, informe a meta na coluna D como decimal. Digite 0,85 para representar 85%; a aba Produção busca esse valor automaticamente pelo nome da máquina.
Status mostra Dentro da meta quando o OEE calculado é igual ou superior à meta cadastrada. Caso contrário, aparece Abaixo da meta.
Sim. O Dashboard contém três gráficos: OEE médio por máquina, disponibilidade, performance e qualidade por máquina, além da evolução do OEE por data.
Quem fez esta planilha